渠晟塑料 20年专注塑料箱智造 提供一站式整体包装解决方案
 136-7188-9020\ 159-2194-3618
 136-7188-9020\ 159-2194-3618
塑料托盘在高频次周转中难免出现损伤,渠晟塑料小编认为及时有效的修复保养能将其使用寿命延长 30% 以上。针对不同类型的损伤,需采用针对性处理方案,避免小问题演变成安全隐患。
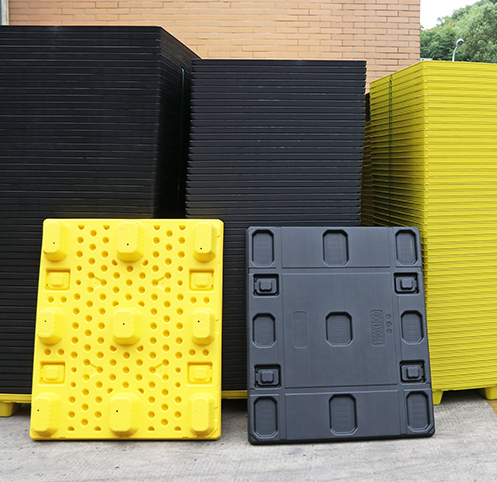
裂缝与断裂是最常见的结构性损伤,修复需区分材质特性。HDPE 材质托盘的微小裂缝(长度<5cm)可采用热风枪焊接:用同材质塑料条作为填充料,在 200-230℃温度下将熔融塑料压入裂缝,冷却后用砂纸打磨平整,修复后的承重能力可达原强度的 70%。PP 材质托盘因熔点较高(160-170℃),需使用专用 PP 焊条和大功率焊枪,焊接时需保持匀速移动,避免局部过热导致二次脆化。对于长度超过 10cm 的断裂,建议直接更换受损部件 —— 如托盘的承重梁、叉孔加强筋等易损部位,多数厂商可提供标准化配件,替换成本仅为新托盘的 1/5。
变形矫正需把握时机与方法。高温环境下使用的 PP 托盘易出现轻微翘曲,可采用 “热压矫正法”:将变形托盘放置在平整台面,覆盖湿布后用 100℃左右的平板压烫,同时施加均匀压力(约 50kg/㎡),保持 30 分钟后自然冷却,可恢复 80% 的平整度。低温导致的 HDPE 托盘脆化变形则需先在常温环境放置 24 小时,避免直接受力矫正造成开裂。矫正后的托盘需进行承重测试,在 1.2 倍额定荷载下静置 4 小时,无明显变形方可继续使用。
配件损耗的修复重在日常维护。防滑垫脱落可使用聚氨酯胶水重新粘贴,粘合前需用酒精清洁接触面,确保无油污残留;金属连接件锈蚀时,需先除锈再涂抹防锈漆,对于冷链场景的托盘,建议更换为 304 不锈钢配件,提升耐腐蚀性。轮式托盘的万向轮卡顿多因异物卡滞,定期用高压气枪清理轮轴缝隙,每月加注一次食品级润滑油,可减少 80% 的故障发生率。
修复后的保养同样关键。所有修复部位需做标记,建立 “修复档案” 记录损伤位置与处理时间,优先安排在低荷载场景使用。每周检查修复区域的完整性,每月进行一次全面承重测试,形成 “损伤 - 修复 - 监测” 的闭环管理。这种精细化保养模式,能让塑料托盘在全生命周期内始终保持安全稳定的工作状态,大幅降低替换成本。
苏州渠晟塑料有限公司专注塑料周转箱、托盘、卡板箱等研发、生产、销售,为汽车、物流、商超、电力、半导体等行业提供一站式包装解决解方案。我们拥有7000㎡现代化生产基地配备德国进口注塑机及全自动生产线,年产800万件,产品通过ISO9001、SGS阻燃等认证,远销全球,助力客户降本增效。
【本文标签】
【责任编辑】超级管理员
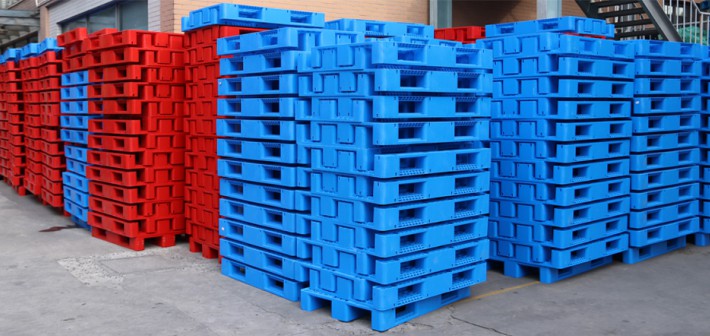
合作产品:周转箱、托盘、托盘盖 合作时间:2021年 11月 【详情+】
合作产品:智能分拣箱、智能存储料箱 合作时间:2019年 8月 【详情+】
 江苏省昆山市花桥镇横塘路85号
 136-7188-9020 / 159-2194-3618
 Email: shjj886@163.com
 视频号
 公众号
 抖音号
 手机网站
电话咨询
在线留言
微信咨询